
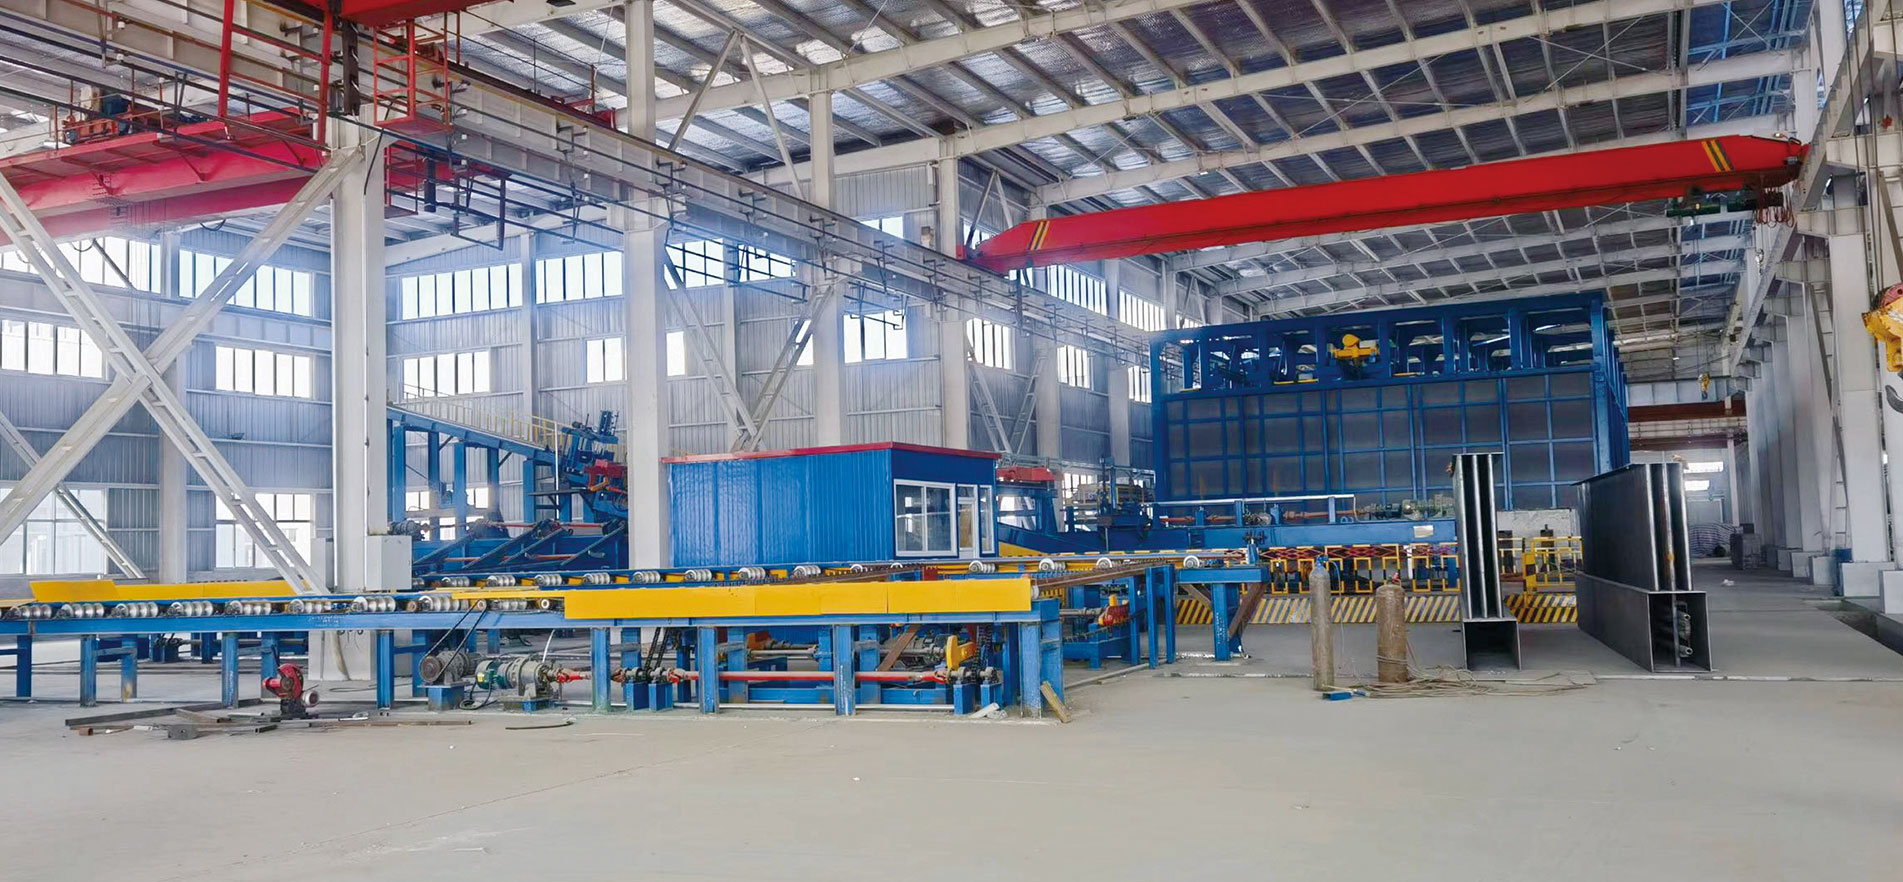
在热镀锌领域,吊镀(挂镀)和吹镀是两种截然不同的工艺,没有绝对的优劣,只有针对工件特性的优选择。
吊镀是将工件垂直悬挂浸入静态锌液中。它的优势在于上锌量高,锌层厚度可达60-85μm甚至更厚,防腐寿命长达40-50年,非常适合厚壁方管、大口径螺旋管、工字钢、槽钢等大型重型结构件。但吊镀生产线的缺点是锌层分布不均,容易产生锌瘤和锌渣,表面美观度较差,且对锌的浪费较大,人工依赖度高。
吹镀则是利用高压气流(气刀)对刚出锌锅的工件进行吹扫,强制剥离多余锌液。吹镀的锌层极其均匀、表面光滑光亮,且能大幅节省锌耗(降低15%-25%),产品合格率高。由于多采用半自动或全自动生产,生产效率极高。吹镀适用于角钢、小口径薄壁管材、紧固件等中小型工件,锌层厚度通常控制在20-50μm,使用寿命约20-25年。
总结而言,如果您的产品是大型重防腐结构件,吊镀是首选;如果产品是规则型材、薄壁管材,且追求高产能、低锌耗与表面美观,吹镀线则是理想方案。
河北安诺自动化科技在吹镀与吊镀生产线设计方面拥有丰富的经验,能够根据您的产品特性匹配工艺路线。不确定您的产品适合哪种工艺?欢迎联系安诺自动化,我们的技术团队将为您提供免费的工艺诊断与选型建议。

电话:+ 0311-84751998
传真:0311-84752998
微信号:15612195527
电子邮件:hebeiannuo1@126.com
地址:河北省石家庄市赵县新寨店镇工业园区 051530
