
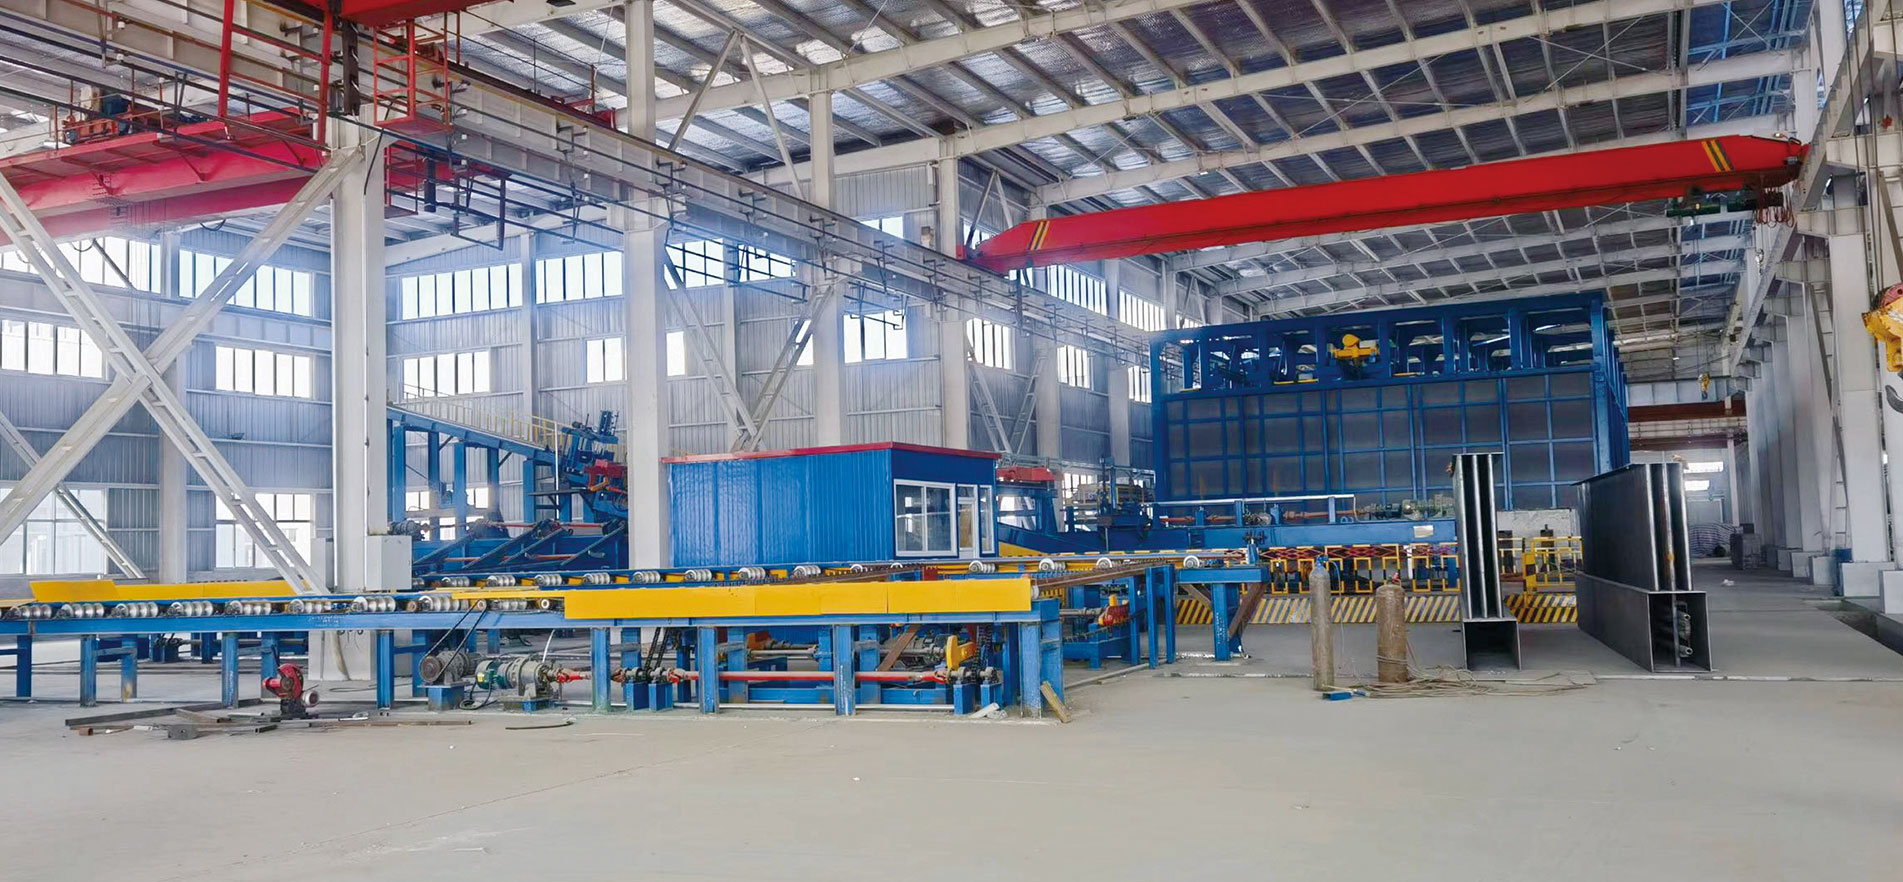
在金属表面处理领域,热镀锌是提升钢材防腐性能、延长使用寿命的核心工艺。然而,面对不同形状、尺寸和防腐要求的工件,热镀锌生产线并非“一招鲜吃遍天”。根据工件类型和生产方式的不同,热镀锌生产线主要分为吊镀、吹镀、连续镀锌和离心镀锌四大类。了解它们的区别,是制造企业选型的第一步。
吊镀(也称挂镀)生产线是批量热浸镀锌的典型代表。它主要处理大型钢结构件,如输电塔架、大型吊装件、厚壁管材等。工件经过酸洗、助镀后,被悬挂在吊具上浸入静态的锌锅中。吊镀的优势在于镀层极厚(可达60-85微米以上),防腐寿命长达40-50年,非常适合重防腐场景。但其缺点是自动化程度相对较低,人工操作多,且容易出现锌瘤、锌渣,表面美观度一般,锌耗较大。
吹镀生产线则是近年来型材和小件镀锌的主流选择。它的核心工艺是在工件浸锌出炉后,利用高速气流(气刀)对表面熔融锌层进行吹扫,从而精确控制并减薄镀层厚度(通常在30-50μm)。吹镀不仅使镀层更加均匀、表面光亮,还能大幅节约锌耗(约15%),且易于实现半自动或全自动生产。它特别适用于角钢、小口径薄壁管材等型材,设计使用寿命通常在25年左右。
连续镀锌生产线主要用于处理成卷的钢带、钢板或线材。带钢以极高的速度(可达3m/s)连续通过清洗、退火、浸锌和气刀吹扫等工序。这种工艺效率极高,镀层薄且极其均匀,表面光滑美观,但主要作为原材料供应给汽车制造、家电外壳、彩涂板等下游行业,不适合处理已成型的大型结构件。
离心镀锌生产线则是为螺栓、脚手架扣件等小件批量处理而生。工件在浸锌后通过高速旋转产生的离心力甩去多余锌液,不仅生产效率极高,还能保证镀层均匀,大幅降低人工成本。
综上所述,大型重防腐选吊镀,型材及薄壁管选吹镀,带钢卷材选连续镀锌,小件批量选离心镀。

电话:+ 0311-84751998
传真:0311-84752998
微信号:15612195527
电子邮件:hebeiannuo1@126.com
地址:河北省石家庄市赵县新寨店镇工业园区 051530
